ファイル形式を考える出発点は単純である。どのソフトを使用しても、最終的な成果物は1つのファイルになる。設計業務はファイルを受け取るか、渡すかのどちらかであり、重要なのは後工程で利用できる形式である。
上流と下流
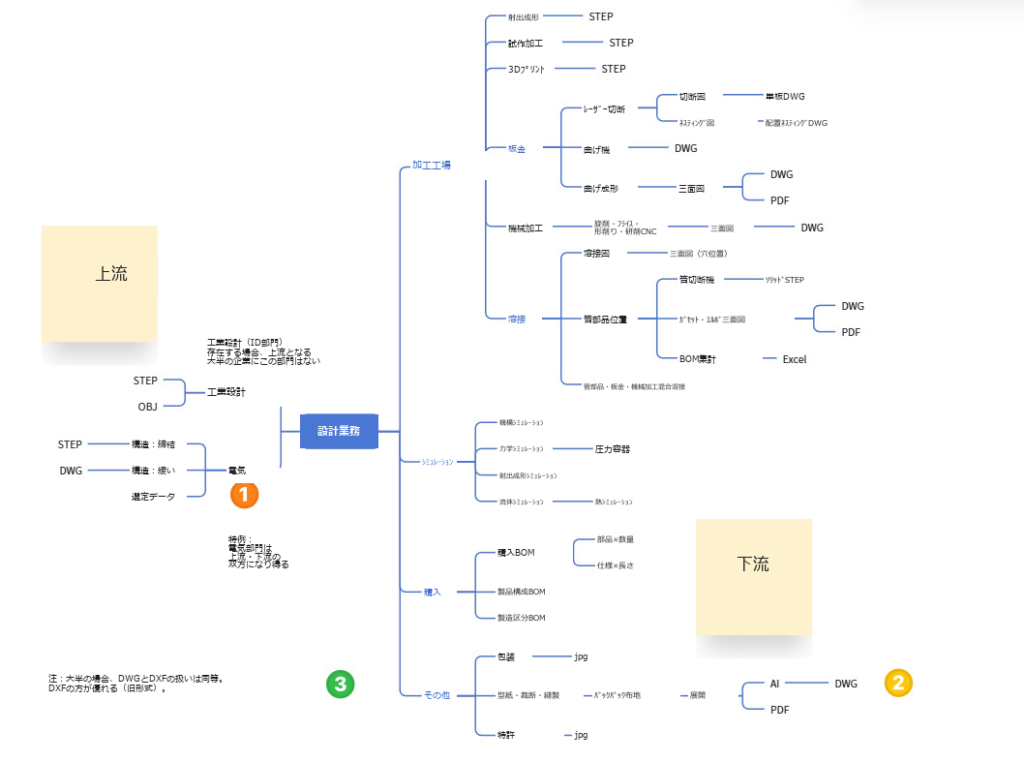
上流:工業設計部門の成果を基に作業する場合、例えばID部門が提供したファイルを基に設計者が作業を進める場合、その成果は上流から来ている。
下流:設計者が図面を完成させ、加工部門へ渡す場合、加工が下流となる。
一般的な作業成果物
設計業務では、多くの種類の生産ファイルを送受信する。下図は一般的な形式を用途別に整理したものである。
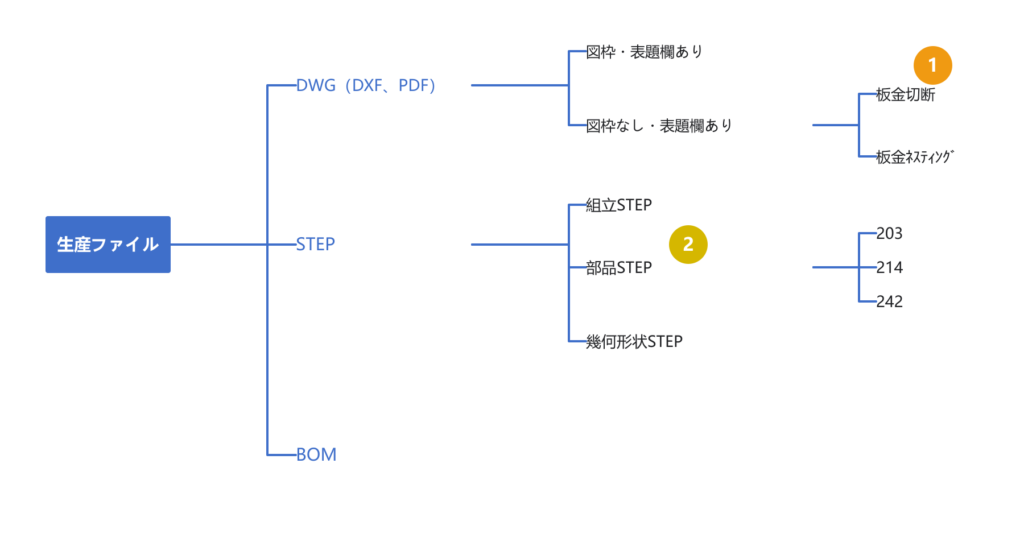
図枠なし:主に設備が直接読み取る図面である。人ではなく設備が見ることを前提とする。
製図ソフトに必要な機能
レイヤー:モデル辺線や板金曲げ線などの写像対象と、寸法・注記・図枠などの手入力要素を素早く分離し、設備用図面を作成できること。
スタイル:線幅、線色、線種を指す。生産に必須の要素ではないが、出力図面が企業規定と一致しない場合、手戻りが非常に多い。
STEPの上流・下流と203/214
STEPは代表的な形式の一つである。一般的な交換形式には、IGSやX_Tもある。
STEPは上流から受け取るファイルにも、下流へ渡すファイルにもなる。受領ファイルは制御できないため、読み込めればよい。送信ファイルは制御できるため、下流要件を考慮する必要がある。
独立した幾何形状をSTEPで出力する需要は多い。
STEPには203と214がある。両形式の出力に対応するが、214固有の面色・フィーチャー色などのデータ書込方法は現時点で未提供である。
例として、立方体には6つの面がある。2面を緑、4面を青に設定する。214形式では、この色情報を保持できる。
保持の目的は、下流で関連を再利用することにある。包装部門が商品ポスターやレンダリングを作る場合、緑の2面を皮革材質、青の4面をゴム材質にできる。面と色の対応関係をレンダリングソフトへ引き継ぎ、材質関連を構築できる。
立方体だけなら不要に見えるが、800曲面を持つ実製品に置き換えると事情が変わる。設計では1つの特徴に複数面を含めるのは容易である一方、KeyShotやC4Dで同じ単位にジオメトリを分割するのは極めて複雑である。
203の主な利点は、データ量が少なく読込が速く、PC資源の負担を下げられることにある。PCBA基板は多数の面を持ち、資源消費を抑える必要があるため、203が最適となる。
出力方法
製図ソフトの機能だけを見れば、別名保存で足りる。しかし設計者から見ると不十分であり、主な問題は幾何形状にある。DWGの切断図では、1つの筐体に6枚の板があり、各板を個別に設備へ入力する必要がある。STEPのソリッド形状にも同じ問題がある。
そのため、出力結果には親子関係を残す必要がある。上図は設計業務を起点に、加工、シミュレーション、購入、その他の工程で使う一般的な形式を整理したものである。
出力結果に従属関係を残す
幾何形状Aが部品Bに属する場合、幾何形状Aの出力名は「部品B-幾何形状A.stp」のようにできる。これは一例であり、命名基準としてそのまま使用しない。手動命名は索引の採番も伴うため、非常に手間がかかる。表に線を1本引くだけの作業ではない。
具体的な命名規則は別途説明する。