板金出力

SWTDOに基づく
26.2. 0 .0

bilibli

				
					https://www.bilibili.com/video/BV1axyfYTErE/


					https://www.bilibili.com/video/BV11eanzaEi7/
				
			
  • 複数選択対応:アセンブリの複数選択
  • ファイル区分回避:回避しない
  • カットギャップのカスタマイズに対応
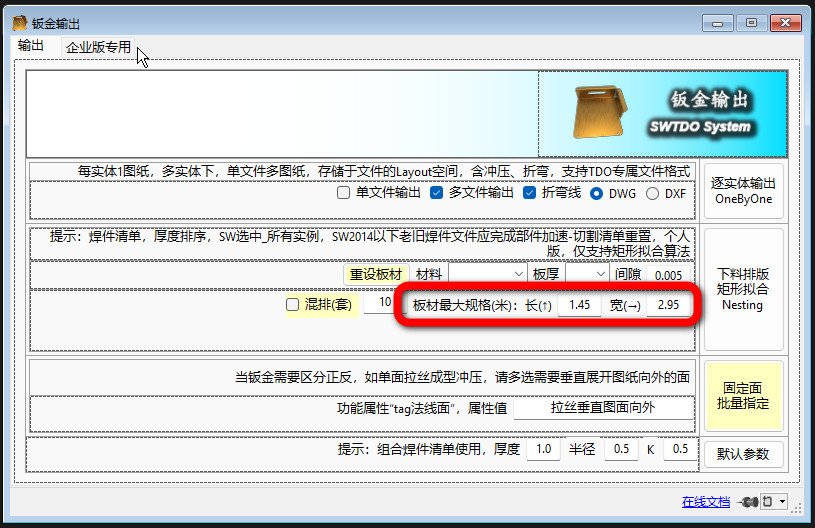
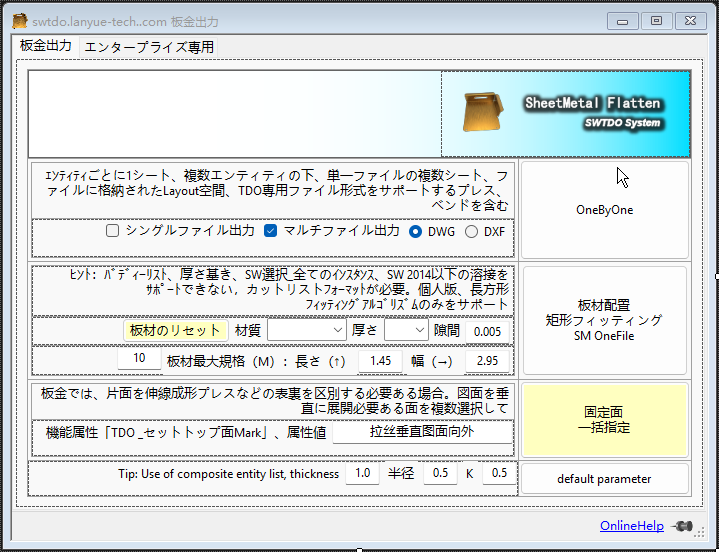
  • 板材サイズのカスタマイズに対応

SM Onefile は板金ネスティング用で、アセンブリ全体にあるすべての板金ボディの展開図を、1つの図面にまとめることができます

重点シーン:

このツールはアセンブリで実行できるだけでなく、パス一括処理でも使用できます。つまり、一括処理の要求に応じて、複数セットの設備に対して板金を一括出力できます

組み合わせ技:

BodyList の SM選択_すべてのインスタンス+SM Onefile

BodyList の属性統計表は、フィールドに基づいて「すべてのインスタンス」を選択できます。「すべてのインスタンス」は1セットの製品内の数量に相当します。SM Onefile は、部品の数量に応じて、すべてのインスタンス(部品だけでなく、部品内の板金ボディ)を自動でネスティングできます。

  • BodyList の属性統計表は、フィールドに基づいて「すべてのインスタンス」を選択できます。「すべてのインスタンス」は1セットの製品内の数量に相当します。SM Onefile は、部品の数量に応じて、すべてのインスタンスを自動でネスティングできます。
  • 厚みで並べ替えて複数選択し、同じ厚みのネスティングを実現
  • 材料で並べ替えて複数選択し、同じ材料のネスティングを実現
  • BodyList 内で材料・曲げ半径・厚みで並べ替え、Kファクターを一括調整して、板金部品の展開を一括変更し、ネスティングを再設定

シーン例:

1セットのキャビネットに板材が1.7枚必要だと仮定すると、10セットでは理論上17枚必要です。もちろんすべての板を混合ネスティングする必要があります。
しかし実際には、1セットのキャビネットを作るのに2枚の板が必要です。
もしネスティングのコストが0なら、10セット作るのに、20枚で作りますか、それとも17枚で作りますか?

AIアシスタントとのQ&Aからの抜粋:

1. 生産管理の複雑さが増す
すべての部品を混ぜて切断 → 切断後に仕分けが必要
仕分けのミスは組立の欠品や手戻りを招く
より細かな識別(刻印、ラベル)や物流管理が必要
例:10セット分のキャビネットの側板、扉板、背板をすべて同じ板から切断 → 切断後に部品の山ができ、どの板がどのセットのものか分からない

2. 保管と物流の負荷
「オーダーごとの出材」ができない → 切断しながら組み立てることができない
すべての切断と仕分けが終わるまで、曲げ/組立てを開始できない
仕掛品在庫(WIP)が増加
3. 生産の柔軟性が低下
顧客が急に1セットをキャンセル → しかし板はすでに混合で切断済み → 材料の無駄または調整が必要
追加注文や変更に柔軟に対応できない
4. 品質トレーサビリティが困難
ある板の切断品質が悪い → 複数のキャビネットに影響
批量不具合が出たとき、どのバッチ/どのセットか特定しにくい
5. 工程上の制約がネスティング効率を制限
実際には、部品の向き、タブ(橋渡し)、切断経路、残材の利用などが利用率に影響
理論上1.7枚でも、実際の混合ネスティングでは1.8枚しか達成できないことがある(幾何学的制約のため)
6. 設備と人員の調整コスト
ネスティングは「無料」でも、工程担当者が自動ネスティング結果を確認・調整する時間が必要
作業者は部品の識別と流れをより丁寧に扱う必要がある

1ボディにつ1図面。多ボディの場合は1ファイルに複数図面で、ファイルの Layout 空間に保存。プレス加工・曲げを含み、TDO 標準のプラス記号付き CNV ファイル形式に対応、すなわち Prod 索引に対応

説明:

板金の既定値を調整:曲げ半径、板金の厚み、kファクター

  • 複数選択対応:アセンブリで「面」の複数選択に対応、
  • ファイル区分回避:回避
  • 組み合わせ技:
    固定面を一括指定した後、3ビュー作成を使用すると、置頂面の情報が図面に自動的に反映されます

板金の表裏で質感が異なる場合(塗装面、ヘアライン面、研磨面など)、板金の下料方向を明確に規定する必要があり、このコマンドで板金のヘアライン面の方向を厳密に定義できます

このコマンドは、部品に専用属性「置頂面Mark」を追加します。属性値はユーザーが定義します

重点シーン:

このツールはアセンブリで実行できるだけでなく、パス一括処理でも使用できます。つまり、一括処理の要求に応じて、複数セットの設備に対して板金を一括出力できます

  • 複数選択対応:アセンブリ、部品で「面」の複数選択に対応、
  • ファイル区分回避:回避しない

エンタープライズ版の板金見積システムと連携したシルク印刷面積の統計に使用します

アセンブリでも部品でも使用できます。部品とアセンブリで同時に使用しないでください。統計データが重複します

矩形フィッティング、下料ネスティング

SWTDO における板金下料ネスティングのロジックの要点を説明します:下料ネスティングは、英語では Nesting と呼ばれます。ネスティングには、いくつかの考慮すべき要点があります:1、原料板をどれだけ大きくするかレーザー切断機には最大の長さと幅があるため、板金のネスティングを行う際は、まず設備の原料の限界寸法を指定する必要があります。(反例:3メートルしか収容できない切断機に、5メートルの原材料を入れることはできません。)では、3メートルと指定すれば、ネスティング結果は必ず3メートルになるのでしょうか?もちろん違います。切断するすべての板材を合計しても2メートルしかないのなら、余った1メートルは原材料の無駄になります。つまり、この板材設定はネスティング後の最大限界寸法を与えるだけで、「いくつ設定したらいくつ出力される」というものではなく、最終的な出力結果と組み合わせて判断する必要があります。2、混合ネスティングと単セットネスティング:純粋に原材料の節約という観点だけで見れば、必ず混合ネスティングが最も原材料を節約できます。仮に、1セットの板金電気制御盤に切断が必要な板金が20枚あるとします。100セット必要な場合、混合ネスティングの計算基準は20枚ではなく2000枚となり、組み合わせの方法が増えるため、必ず20枚より原材料を節約できます。しかし、生産工程と市場需要の観点から見ると、混合ネスティングには大きな制約があります:
  1. 制約その1:2000枚の板金をすべて切断し終えてからでないと、仕分け・組立てができません。20枚単位で1セット分の切断が終わるたびに、すぐに組立てられるわけではありません。
  2. 制約その2:ある板金の切断不良が発生すると、100セットの製品のうち、同じ板金がすべて不良になります
  3. 制約その3:注文に変化があり、1セット追加、1セット削減などが起きると、切断が混乱します。
  4. 制約その4:仕分けの難易度が大幅に上がります。仕分け要員を増やすコストは、節約した原材料コストと相殺できるのでしょうか?
まとめ:成熟した工程で、かつロットが非常に大きい場合にのみ混合ネスティングが適しており、ほとんどの場合は単セットネスティングのほうが合理的です。3、ネスティングは当然、厚みを揃える必要があります。厚みが異なる板金は、まとめてネスティングできません4、板金の原材料が片面ヘアライン、または片面フィルム貼りの場合はどうするのか?つまり、板金は回転してネスティングできますが、反転は許可されていませんSWTDO の矩形フィッティング下料ネスティングが他のネスティングツールと異なる点:
  • 他社ソフト:曲げ成形品→展開平面図を作成→ネスティング
  • 矩形フィッティング:曲げ成形品→ネスティング
当社には中間ステップがなく、ネスティング結果へ直行します。反転には対応していません
  1. 理由1:当社には別の補助ツール「固定面の一括指定」があります。このツールは、制御したい表裏面を事前に定義できます。(ご注意:このツールはすべての板金の一括処理に対応しており、SWTDO の中で「面」の複数選択一括処理に対応する数少ないツールの一つです)
  2. 理由2:板金の厚み、曲げ係数、曲げ半径を一括制御できます。この3つは展開図の寸法に大きく影響するためです。
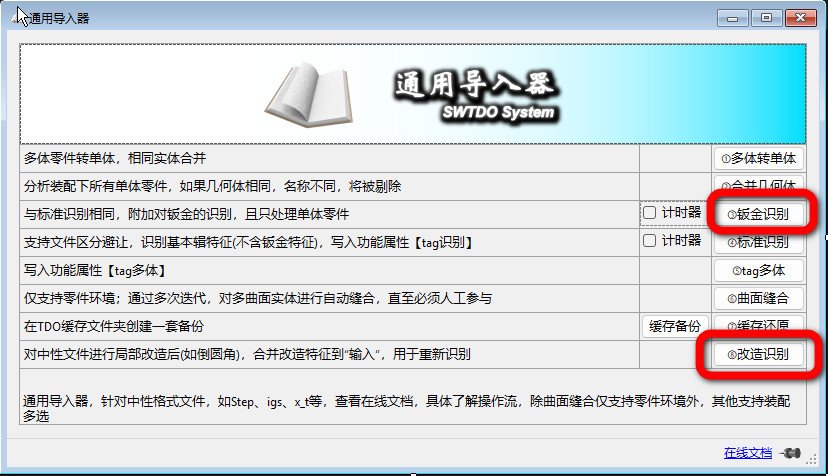
5、また、当社は板金の元のフィーチャーから Nesting へ直行するため、この動画では、ミラー部品について、動画を制作した時点では直接板金ネスティングを行うことができませんでした。しかし現在、SWTDO は 26.2.16 にアップグレードされ、さらに大型ツール「N-Import(N取込)」を追加しました。その一括改造認識、一括板金認識を借りて、板金の元フィーチャーを持たないすべての板金部品を一括処理し、さらに矩形フィッティング Nesting を組み合わせることで、板金展開のワンクリックネスティング手順が閉ループになりました。
海外では、ネスティングツールはおよそ数千ユーロ、国内でも数千元します。SWTDO では、それは当社の一括処理ツールの中の小さなツールの一つにすぎず、設計者が自分の製品のおおよそのコストを素早く把握するためのものです。最後に、SWTDO の CNV 形式でネスティング図面を命名し、当社のデュアル・マスターデータ索引を実現します。SWTDO の個人データベースに登録でき、生産ファイルを迅速にエクスポートできます。
システム初期化
システム初期化
番号シス
番号シス
スマートリネーム
スマートリネーム
クイックリネーム
クイックリネーム
三視図作成
三視図作成
Prodシス
Prodシス
図面出力
図面出力
モデル出力
モデル出力
パスバッチ処理
パスバッチ処理
Note
Note
プラグインシス
プラグインシス
板金出力
板金出力
ボルトリスト
ボルトリスト
部品加速
部品加速
ランダム色
ランダム色
ビュー寸法
ビュー寸法
ボルトリスト
ボルトリスト
プロパティフォマード
プロパティフォマード
バックアップシス
バックアップシス
図面標準
図面標準
図枠置換
図枠置換
AIアシスタント
AIアシスタント
環境診断
環境診断
プロパティ管理
プロパティ管理
番号序列化
番号序列化
ガイドとログイン
ガイドとログイン
参照修復
参照修復
パスを開く
パスを開く
クイック番号
クイック番号
データバックエンド
データバックエンド
シリーズ改造
シリーズ改造
クラスタマーク
クラスタマーク
上部へスクロール