bilibli
https://www.bilibili.com/video/BV1axyfYTErE/
https://www.bilibili.com/video/BV11eanzaEi7/
SM Onefile
- 多选支持:装配多选
- 文件区分避让:不避让
- 支持自定义切割间隙
- 支持自定义板材尺寸
SM Onefile,用于钣金排版,可直接将整套装配内的所有钣金实体展开图,合并到唯一工程图下
重点场景:
此工具不但可以在装配下运行,在路径批处理中,也支持使用,亦即,此工具可以根据批量需求,对不止一套设备,做钣金统一输出
组合技:
实体清单的SM选中_所有实例+SM Onefile
实体清单的属性统计表,支持根据字段,选择所有实例。所有实例,等于在一套产品内的数量。SM Onefile,可以根据零件数量,将所有实例(不仅仅是零件,而是零件中的钣金实体)排版自动排版。
SM Onefile 组合技
- 实体清单的属性统计表,支持根据字段,选择所有实例。所有实例,等于在一套产品内的数量。SM Onefile,可以根据零件数量,将所有实例排版自动排版。
- 根据厚度排序多选,实现同厚度排版
- 根据材料排序多选,实现同材料排版
- 实体清单内,按材料、折弯半径、厚度排序,批量调整K因子,实现批量修改钣金零件展开,重设排版
SM Onefile 混排
场景列举:
假设一套柜子,要1.7块板子,10个柜子,理论上要17块板子。当然肯定得混排所有板子。
但我做1套柜子,实际要2块板子。
如果排版的成本为0,那做10个柜子,你用20块板子做,还是用17块板子做?
节选自AI助理的问答:
1. 生产管理复杂度增加
所有零件混在一起切割 → 切完后需要分拣
分拣错误会导致装配缺件、返工
需要更精细的标识(刻字、标签)、物流管理
举例:10套柜子的侧板、门板、背板全在同一块板上切 → 切完一堆零件堆在一起,怎么知道哪块属于哪套?
2. 仓储与物流压力
无法“按单出料” → 不能边切边装配
必须等全部切完、分拣完,才能开始折弯/装配
增加在制品库存(WIP)
3. 生产柔性下降
如果客户临时取消1套 → 但板子已经混排切了 → 材料浪费或需调整
无法灵活应对插单、变更
4. 质量追溯困难
某块板切割质量差 → 影响多个柜子
出现批量缺陷时,难以定位是哪一批/哪一套
5. 工艺约束限制排料效率
实际中,零件方向、桥位(tab)、切割路径、余料利用等都会影响利用率
理论1.7块板,可能实际混排也只能做到1.8块(因为几何限制)
6. 设备与人力协调成本
虽然排版“免费”,但需要工艺员花时间审核、调整自动排版结果
操作工需要更仔细地处理零件标识和流转
One by one
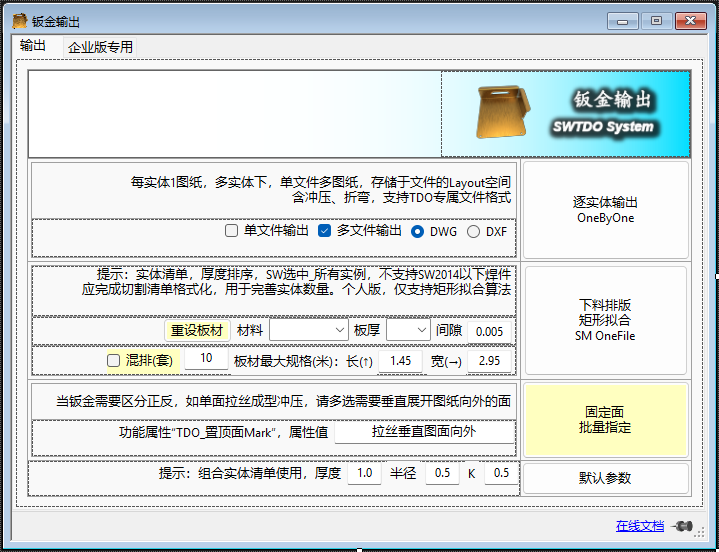
每实体1图纸,多实体下,单文件多图纸,存储于文件的Layout空间,含冲压、折弯,支持TDO标准加号CNV文件格式,即支持Prod索引
默认参数
说明:
调整钣金的默认值,折弯半径,钣金厚度,k因子
固定面批量指定
- 多选支持:装配下,支持“面”的多选,
- 文件区分避让:避让
- 组合技:
固定面批量指定后,使用创建三视图,将自动把置顶面信息,体现在工程图中
当钣金正反面质地不同(如喷漆面,拉丝面,剖光面),需要明确规定钣金下料方向,可使用本命令,严格定义钣金拉丝面方向
此命令,会在零件中,增加一个专用属性“置顶面Mark”,属性值,由用户定义
重点场景:
此工具不但可以在装配下运行,在路径批处理中,也支持使用,亦即,此工具可以根据批量需求,对不止一套设备,做钣金统一输出
面积统计【企业版】
- 多选支持:装配、零件下,支持“面”的多选,
- 文件区分避让:不避让
用于配合企业版钣金报价系统的丝印面积统计
可在装配下使用,可在零件下使用;请勿同时在零件和装配下使用,将造成统计数据重叠
矩形拟和,下料排版
讲一下这个SWTDO中钣金下料排版的逻辑要点:
下料排版,在英文中叫Nesting,排版有这么几个考虑要点:
1,用多大的原料板
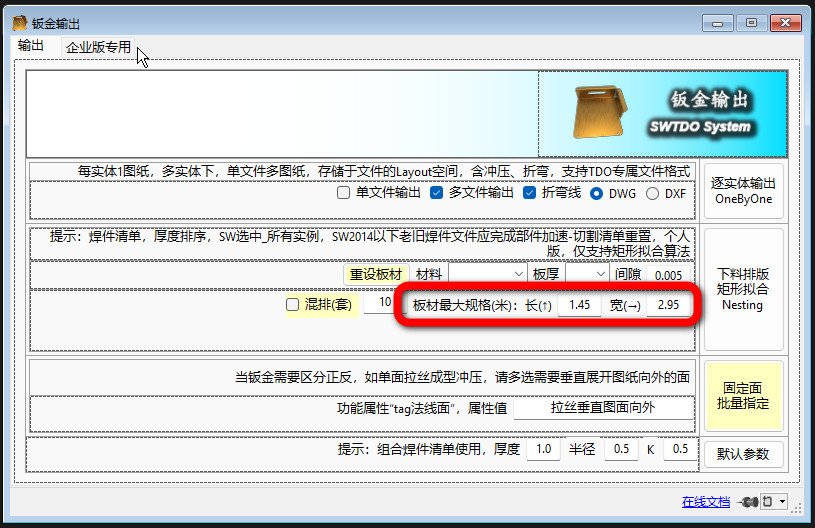
激光切板设备,有它最大的长宽,所以在做钣金排版的时候,首先得指定设备原料的极限尺寸,(反例:你不能把一个只能容纳3米长的切板机,装入一个5米长的原材料),那是不是你只要指定了3米,排版结果必然是3米?当然不是,如果把你所有要切割的板材合起来,一共才2米,那多出来的1米,岂不是浪费原材料,所以这个板材设置,只是给一个排版后尺寸的最大极限,而不是设置多少,就输出多少,要结合最终输出结果。
2,混合排版和单套排版:
纯粹从节省原材料的角度看,一定是混和排版最节省原材料。做个假设,一套钣金电控柜子,有20张钣金需要切割,如果你需要100套,混合排版的计算基准,是2000张钣金,而不是20张钣金,它一定比20张钣金更节省原材料,因为有更多的匹配方法。但是,从生产工序、和市场需求的角度看,混和排版,有很大的局限:
- 局限一,必须等待2000张钣金完全切割完毕,才能进行分拣组装,而不是基于20张钣金,每完成一套钣金切割,就可以立即进行组装。
- 局限二,如果出现某个钣金切割不良,一旦有不良,必然100套产品中,相同的钣金全部都是不良
- 局限三,如果订单出现变化,添加一套,减少一套等等,都会造成切割混乱。
- 局限四,大幅增加了分拣难度,加派分拣员的成本,能否平怼你节省原料的成本?
总结:成熟工艺,批量巨大,才适合混合排版,绝大部分情况,单套排版更合理。
3,排版当然要厚度一致。
厚度不一致的钣金,是不能合并排版的
4,如果钣金原料,单面拉丝,或者单面贴膜怎么办?也就是,钣金可以旋转排版,但不允许翻转排版
SWTDO的矩形拟和下料排版与其他排版工具不同在:
- 其他软件:折弯成型产品→做展开平面图→排版
- 矩形拟和:折弯成型产品→排版
我们没有中间步骤,直达排版结果,我们不支持翻转
- 理由1:我们有另外一个辅助工具,批量固定面指定。这个工具,可提前预定义你需要控制的正反面。(请注意,这个工具是支持批处理所有钣金的,也是SWTDO中,少数支持“面”的多选批处理工具之一)
- 理由2:我们可以批量控制钣金厚度,折弯系数,折弯半径,因为这3个,都会严重影响展开图尺寸。
5,也正因为我们是从钣金原始特征,直达Nesting,所以这个视频中,对于镜像零件,在我们出视频的时候,我们没有办法直接做钣金排版。
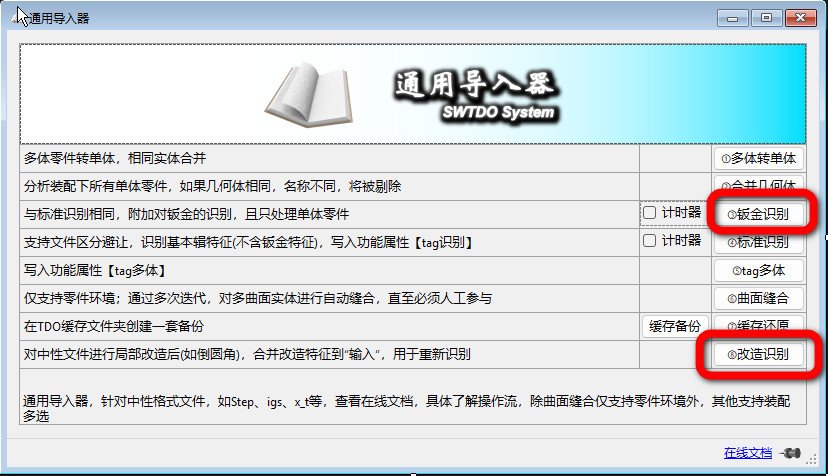
但现在,SWTDO已经升级到26.2.16,我们又增加了一个大型工具:通用导入器。借用它的批量改造识别,批量钣金识别,我们可以一件处理所有没有钣金原始特征的钣金部件,再去组合矩形拟和Nesting,就闭环了整个钣金展平一键排版步骤。
在国外,一款排版工具大概几千欧,国内也得大几千Rmb。在SWTDO中,它只是我们批处理工具中一个小工具,为我们设计快速了解自己的产品的一个大约成本。
最后,用SWTDO的CNV格式,命名排版图纸,实现我们的双主数据索引,可入库SWTDO的个人数据库,实现快速导出生产文件。


